Produksjonsprosesser og industristandarder for laparoskopiske kanylekomponenter
Jul 03, 2026
https://www.laparoscopyhospital.com/v5.htm
Som et høy-medisinsk utstyr i klasse III er hver komponent ien laparoskopisk kanylemå følge ekstremt strenge kvalitetsstyringssystemer. Fra lagring av råvarer til levering av ferdige produkter gjennomgår laparoskopiske kanylekomponenter flere komplekse produksjonsprosesser og strenge testprosedyrer for å sikre deres sikkerhet og pålitelighet ved klinisk bruk.
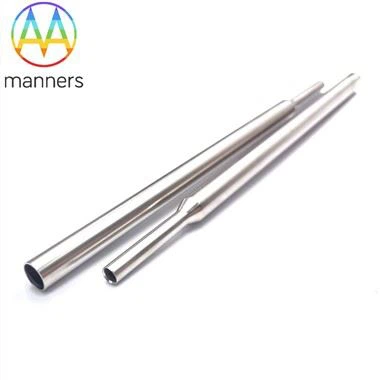
Når det gjelder produksjonsprosesser, bruker metallkomponenter (som kanylelegemer i rustfritt stål og trokarer av titanlegering) hovedsakelig presisjons-CNC-maskineringsteknologi. Denne prosessen sikrer at dimensjonstoleransene til komponentene kontrolleres på mikrometernivå, og garanterer at ruheten til de indre og ytre veggene når en speil-lignende finish, og reduserer dermed friksjonen når instrumenter beveger seg inn og ut. For polymerdeler i engangs laparoskopiske kanylekomponenter, som forseglingshetter og ventiler, er sprøytestøping mye brukt. Formdesign og produksjon er nøkkelen; det må sikres at komponentene er fri for flamme- og synkemerker etter avforming, og at innvendige strukturer (som tynne-veggede tetningslepper) er intakte. Noen avanserte komponenter gjennomgår også sekundær prosessering, for eksempel påføring av hydrofile belegg på kanyleoverflaten for å redusere friksjonskoeffisienten.
Kvalitetskontroll er det mest sentrale leddet i produksjonen av laparoskopiske kanylekomponenter. For det første må råvarer sertifiseres for å sikre samsvar med ISO 10993 biokompatibilitetsstandarder, og ikke forårsake cytotoksisitet, sensibilisering eller irritasjon. I løpet av produksjonsprosessen må hvert parti med komponenter gjennomgå første-delinspeksjon og patruljeprøver, med fokus på å oppdage dimensjoner, utseende og monteringstilpasning.
Testing på det ferdige produktstadiet er enda strengere. For forseglingskomponenter må det utføres en lufttetthetstest: koble kanylen til en simulert insufflator, sett inn et instrument med standard diameter, hold trykket på en innstilt verdi (vanligvis 15 mmHg) i en spesifisert tid, og kontroller om gasslekkasjehastigheten er under den angitte terskelen. Skarpheten til trokarkomponenten må også evalueres ved å punktere standard testmaterialer (som silikonblokker eller dyrevev) for å sikre at den kan penetrere jevnt uten å generere overdreven motstand. I tillegg blir trykkmotstanden til kanylen testet for å sikre at den ikke sprekker eller permanent deformeres under sideveis kraft.
Når det gjelder industristandarder, må design og produksjon av laparoskopiske kanylekomponenter overholde flere internasjonale og nasjonale forskrifter. Internasjonalt er ISO 13485 den generelle standarden for kvalitetsstyringssystemer for medisinsk utstyr; for den spesifikke ytelsen til laparoskopiske instrumenter spesifiserer standarder som ISO 20697 og ISO 19060 grunnleggende krav og testmetoder for trokarer. I USA klassifiserer FDA dem som klasse II- eller III-enheter, og krever 510(k)- eller PMA-veier for markedsføring; i Kina kreves et registreringsbevis for medisinsk utstyr i klasse III fra National Medical Products Administration (NMPA). Disse forskriftene gir produsenter mandat til å etablere et komplett sporbarhetssystem, som sikrer at hver laparoskopisk kanylekomponent kan spores tilbake til råvarebatch, produksjonsdato, operatør og til og med steriliseringsposter.
Det er verdt å nevne at med introduksjonen av smart produksjon, tar flere og flere fabrikker i bruk maskinsyn og automatiserte samlebånd for å produsere laparoskopiske kanylekomponenter. Roboter kan utføre høy-presisjonsmontering uavbrutt 24/7, og sende tilbake data i sanntid- gjennom sensorer, noe som reduserer menneskelige feil. Samtidig gir implementeringen av Unique Device Identification (UDI) systemet hver komponent et unikt "ID-kort", noe som ytterligere forbedrer forsyningskjeden og effektiviteten til tilbakekalling.
Oppsummert, bak laparoskopiske kanylekomponenter ligger et komplett sett med presisjonstekniske systemer og strenge regulatoriske rammer. Det er disse usynlige prosessene og standardene som bygger sikkerhetsforsvarslinjen for minimalt invasiv kirurgi, slik at leger trygt kan bruke disse "livets kanaler."