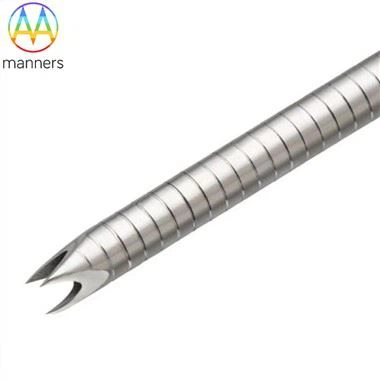
Hypodermic Needle Tubing Cold-Tegningsprosess og dimensjonskonsistens
Sep 12, 2026
Smertepunkt
Kaldtrekking av kanyleslanger sliter med å opprettholde stramme toleranser for OD, ID og veggtykkelse, spesielt for ultra-små diametre. Variasjon i trekkkraft skaper ujevn konsentrisitet og ovalitet. Restspenning fra trekking fører til rørretthetsdefekter og dimensjonsdrift etter laserskjæring. Tynne -veggsrør kollapser lett under trekking, noe som reduserer produksjonsutbyttet. Kornstrukturinkonsistens på tvers av slangepartier endrer bøynings- og utmattingsytelsen etter lasermønster. Mange kjøpere spesifiserer kun ytre diameter og ignorerer variasjoner i veggtykkelse, som dominerer stivheten til laser-kuttet kateterskaft. Dimensjonsinkonsistens kompliserer også monteringen til nålhuber og kateterkomponenter. Under ISO13485 kvalitetsregler skaper ukontrollerte tegningsparametere revisjonsrisikoer og sporbarhetshull.
Introduksjonsprinsipp
Kaldtrekking er den primære produksjonsprosessen for å produsere sømløse kanyleslange. Metallemballasjen trekkes gjennom presisjonsdyser ved romtemperatur for å redusere ytre diameter og forfine veggtykkelsen. Flere tegnings- og mellomglødingssykluser kontrollerer kornorientering og frigjør restspenning. Våre kald-trukne kanyleslange dekker Ø0,20 mm til 20 mm, som kan laserskjæres ytterligere med snittbredde så lav som 0,012 mm. Tegning definerer grunnlinjens mekaniske styrke og konsentrisitet, mens gløding justerer duktiliteten. Etter tegning legger laserskjæring til spiral-, radiale eller skreddersydde mønstre for å lage kateterskafter med variabel stivhet. Den endelige rørytelsen bestemmes i fellesskap ved å tegne kvalitet og lasermønstergeometri. Konsistent kornstruktur sikrer forutsigbar tretthetsoppførsel under syklisk bøyning i menneskets anatomi.
Klassifisering av kalde tegningsstadier
Rørsynking er det første tegnetrinnet for å redusere ytre diameter. Dimensjoneringstegning finjusterer- OD, ID og veggtykkelse til endelige måldimensjoner. Mellomgløding påføres mellom trekkgangene for å gjenopprette duktiliteten og avlaste arbeidsherding. Retting korrigerer slangekrumning etter tegning. Ferdige slanger kan leveres som ubehandlede kanyleslange for nålefremstilling eller sendes til laserskjæring. Tilgjengelige legeringer inkluderer 304, 316L, 17-7PH rustfritt stål, Nitinol og L605 koboltlegering. Etter tegning skaper sekundære laserprosesser kontinuerlig spiralskjæring, avbrutt spiralsnitt, radialsnitt og fullt tilpassede mønstre for kardiovaskulære, urin- og endoskopiske intervensjonsenheter.
Praktisk driftsveiledning
Definer OD, ID, veggtykkelse, konsentrisitet og retthetstoleranser i tegninger før produksjon av hypodermisk nåleslange. Velg legeringskvalitet og spesifiser glødekrav for å kontrollere materialets hardhet. Kommuniser nedstrøms laserskjæringsbehov til rørprodusenten, fordi gjenværende spenning fra trekking påvirker laserbearbeiding. Bruk dimensjonsmålere i-linje for å ta prøver av rør under tegning. Etter tegning og gløding, inspiser kornstruktur, retthet og ovalitet. Før laserskjæring, utfør spenningsavlastning hvis høy restspenning oppdages. Opprettholde råvarepartiposter og tegneparameterlogger for sporbarhet av ISO9001:2015 og ISO13485. Fullfør første artikkelinspeksjon før masseproduksjon.
Praktisk industrierfaring
Mange rørfeil etter laserskjæring sporer tilbake til restspenning som er arvet fra kaldtrekking. Utilstrekkelig gløding skaper ujevn bøyning når slisser kuttes. Veggtykkelsesvariasjonen er ofte større enn OD-variasjonen og dominerer rørstivheten. Nitinol kanyleslange krever nøye kontrollert varmebehandling etter trekking for å stabilisere transformasjonstemperaturen. Over-trekking øker arbeidsherding og gjør rør sprø. Designteam bør be om inspeksjon av kornstruktur for applikasjoner med høy-tretthet. Utmattelsestesting av batchprøver hjelper til med å fange opp tegningsinkonsekvens før nedstrøms laserbehandling.
Sammendrag
Kaldtegning definerer geometrien, kornstrukturen og gjenværende spenningstilstand for kanyleslanger. Flere tegne- og glødingssykluser balanserer dimensjonsnøyaktighet og duktilitet. Konsentrisitet og veggtykkelseskonsistens er mer kritiske enn ytre diameter alene. Restspenning fra tegning kan forringe ytelsen til laser-kuttedelen. Under-prosessinspeksjon og full batchsporbarhet er nødvendig for overholdelse av medisinske forskrifter.
Prospekt og forslag
Fremtidig kaldtegningsteknologi vil implementere lukket-sløyfe i sanntid-dimensjonal kontroll. Designere av medisinsk utstyr bør spesifisere grenser for konsentrisitet og restspenning tidlig. Leverandører kan oppgradere formmaterialer for å forbedre ytelsen til ultra-tynne-vegger. FoU-team kan utforske hybride tegneprosesser for kompositt kanyleslange brukt i avanserte intervensjonskatetre.